

Entenda como funciona o reparo de cilindro composite, quando ele é permitido, o que diz o teste hidrostático obrigatório e como fazer o descarte correto.
- Nem todo dano em cilindro composite permite reparo — trincas na fibra e exposição do liner geralmente indicam descarte imediato.
- O teste hidrostático obrigatório é a única forma de comprovar que o cilindro voltou a ter integridade estrutural após qualquer intervenção.
- O descarte de cilindros composite segue um processo de inutilização controlada, não pode ser feito como sucata comum e deve ser documentado.
Resumo preparado pela redação.
Cilindro composite trincado, riscado ou com sinais de impacto é uma situação comum em operações de campo. E é justamente nesse momento que muita gente comete o primeiro erro: tentar decidir “no olho” se dá para consertar ou se é hora de descartar.
Em atmosferas IPVS, espaços confinados e operações de emergência, essa decisão não pode depender de intuição. Ela depende de norma técnica, inspeção qualificada e, principalmente, de saber os limites reais do reparo de cilindro composite.
Este guia foi pensado para quem trabalha com equipamentos de ar respirável no dia a dia: técnicos de segurança, engenheiros de manutenção, supervisores de operação e gestores de EHS.
Vamos direto ao que importa: o que pode ser reparado, como o processo funciona e como fazer o descarte de cilindros composite sem colocar ninguém em risco.
O que abordaremos neste artigo:
ToggleReparo dos cilindros composite
O cilindro composite é formado por um liner interno (geralmente de alumínio ou polímero) envolto por camadas de fibra de carbono ou vidro impregnadas em resina.
É essa combinação que garante leveza e resistência, mas também é o que torna o reparo um processo muito mais delicado do que em cilindros de aço.
Diferente do aço, a fibra não “avisa” o dano com a mesma clareza. Uma pancada pode não deixar marca visível na superfície e, mesmo assim, comprometer camadas internas do laminado. Por isso, a primeira regra do reparo de cilindro composite é simples: na dúvida, não usa.
De forma geral, existem dois grupos de dano:
- Danos superficiais reparáveis: riscos rasos no revestimento externo, desgaste de pintura, pequenas abrasões que não atingem a camada de fibra.
- Danos estruturais não reparáveis: trincas na fibra, delaminação, exposição do liner, queimaduras, deformação do gargalo ou corrosão interna visível.
Cilindros com dano estrutural devem ser retirados de operação imediatamente e encaminhados para descarte, nunca para reparo. Essa distinção é o ponto de partida de qualquer procedimento sério de manutenção.
Materiais e cuidados essenciais
Um reparo mal feito é, na prática, pior do que nenhum reparo, porque devolve ao usuário uma falsa sensação de segurança. Por isso, alguns cuidados são inegociáveis antes de qualquer intervenção.
O ambiente de trabalho precisa ser limpo, seco e livre de contaminantes como óleo, graxa e poeira abrasiva. Esses agentes comprometem a aderência da resina e aceleram a degradação do laminado ao longo do tempo.
Os materiais utilizados no reparo também precisam ser compatíveis com a especificação original do fabricante. Isso inclui:
- Resina epóxi de cura estrutural, indicada especificamente para reparo de compósitos de pressão.
- Fibra de reforço compatível com o tipo original do cilindro (carbono ou vidro).
- Lixas de granulometria controlada, para preparar a superfície sem enfraquecer o laminado remanescente.
- EPIs adequados, já que boa parte das resinas usadas libera vapores tóxicos durante a cura.
Vale reforçar: cilindro composite não é item de manutenção improvisada. Qualquer reparo precisa ser feito por profissional treinado, seguindo o manual técnico do fabricante e a rastreabilidade documental do equipamento.
Passo a passo do reparo
Quando o dano é classificado como reparável, o processo segue uma sequência técnica bem definida. Pular etapas é o principal motivo de reparos que falham em serviço.
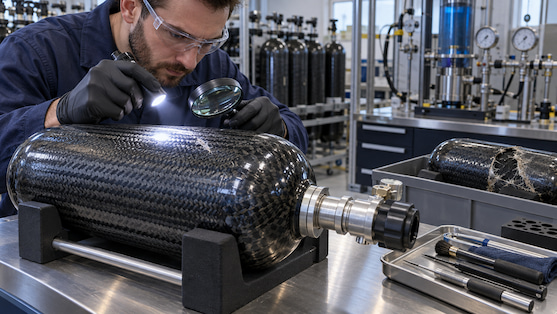
- Inspeção visual detalhada, com boa iluminação e, se necessário, lupa ou lente de aumento, para mapear a extensão real do dano.
- Despressurização total e esvaziamento completo do cilindro antes de qualquer manuseio.
- Limpeza e preparação da área, removendo pintura, sujeira e resíduos soltos com lixa fina.
- Delimitação da área a ser tratada, evitando que o reparo avance sobre regiões estruturalmente críticas, como o gargalo.
- Aplicação do sistema de resina e fibra, conforme especificação técnica do fabricante.
- Cura controlada, respeitando tempo e temperatura indicados pelo fabricante da resina.
Cada uma dessas etapas deve ser registrada em ficha técnica, com data, responsável e materiais utilizados. Esse registro é o que sustenta a rastreabilidade do equipamento perante auditorias e fiscalizações.
Aplicação da resina
A aplicação da resina é, sem dúvida, a etapa mais sensível de todo o processo. É aqui que pequenos erros se transformam em grandes riscos.
A resina precisa ser aplicada em camadas finas e uniformes, sempre seguindo a orientação das fibras originais do cilindro. Aplicações grossas demais criam bolhas de ar internas, que se tornam pontos de falha sob pressão.
O tempo de trabalho da resina (o chamado pot life) também precisa ser respeitado à risca. Resina aplicada fora do prazo perde propriedades mecânicas e compromete a aderência entre as camadas.
Depois de aplicada, a área reparada deve curar em ambiente controlado, sem exposição direta ao sol ou variações bruscas de temperatura. Esse cuidado evita microfissuras que só aparecerão meses depois, já em campo.
Inspeção interna
Reparo externo aprovado não significa cilindro liberado. A inspeção interna é a etapa que confirma se o dano ficou restrito à superfície ou se atingiu camadas mais profundas do laminado.
Essa inspeção costuma incluir:
- Verificação visual do interior do cilindro com boroscópio, identificando corrosão, umidade residual ou danos no liner.
- Checagem da rosca do gargalo com calibradores específicos.
- Avaliação de massa do cilindro, comparando com o peso de referência do fabricante.
Se houver qualquer indício de comprometimento do liner interno, o reparo é descartado e o cilindro segue direto para inutilização. Não existe meio-termo nessa avaliação.
Testes e aprovação pós reparo
Nenhum reparo de cilindro composite é considerado concluído sem passar pelo teste hidrostático obrigatório. Esse teste é o critério objetivo que substitui qualquer avaliação visual ou “achismo” técnico.
O procedimento consiste em pressurizar o cilindro, geralmente com água, a um nível acima da pressão de trabalho, monitorando expansão volumétrica e possíveis deformações permanentes.
Cilindros compostos possuem critérios próprios de aprovação, diferentes dos aplicados a cilindros de aço ou alumínio.
Além do teste hidrostático, a liberação para uso normalmente também depende de:
- Inspeção visual final, interna e externa.
- Verificação de estanqueidade da válvula.
- Nova marcação de validade, gravada de forma permanente no corpo do cilindro.
Somente com esses três pontos aprovados o cilindro pode voltar à operação. Qualquer reprovação em uma dessas etapas encerra o ciclo de vida útil do equipamento.
Destruição e reciclagem
Quando o cilindro é reprovado, seja na inspeção inicial ou no teste pós-reparo, começa o processo de descarte de cilindros composite. E aqui vale um alerta importante: esse descarte não pode ser feito como sucata comum.
Antes de qualquer coisa, o cilindro precisa passar por inutilização controlada, processo que impede seu reaproveitamento indevido. Isso normalmente envolve perfuração do corpo, corte estrutural ou outro método que torne o equipamento permanentemente incapaz de reter pressão.
Depois de inutilizado, o material segue para reciclagem especializada, já que a mistura de fibra, resina e metal do liner exige tratamento específico, diferente da reciclagem de sucata metálica tradicional.
Todo esse fluxo deve gerar documentação: laudo de reprovação, registro de inutilização e, quando aplicável, certificado de destinação final. Esse conjunto de documentos protege a empresa em auditorias e comprova conformidade com exigências de EHS.
Reparos e descarte de cilindros composite: o que fica dessa análise
No fim das contas, reparos e descarte de cilindros composite giram em torno de um único princípio: segurança comprovada por critério técnico, nunca por suposição.
Um reparo bem feito, com material correto e teste hidrostático aprovado, devolve o cilindro à operação com segurança real. Um descarte bem feito, documentado e rastreável, evita que um equipamento comprometido volte a circular por engano.
Para quem lida com ar respirável em ambientes críticos, esse cuidado não é burocracia. É o que garante que o equipamento funcione exatamente quando mais precisa.
Precisa avaliar se um cilindro composite ainda pode ser reparado ou já deve ser descartado? A equipe técnica da KB Serviços realiza inspeção, reparo e teste hidrostático de cilindros de ar respirável em conformidade com as normas NR, ISO 9001 e ISO 14001.
Fale com nossos especialistas e garanta que seus equipamentos estejam sempre prontos para operar com segurança.


